泰州市奥兰特合金材料有限公司 · 生产能力 · 检测能力 · 产品线 · 服务体系
泰州市奥兰特合金材料有限公司始创于 2010 年,坐落于江苏省泰兴市滨江镇蒋港村桥西组,生产及仓储场地约 2 万平方米,现有员工 200 余人。公司专注电热合金与精密电阻合金材料的研发与制造,是集合金熔炼、精密轧制、拉丝成型与成品检验于一体的生产型企业。
奥兰特合金历经十余年发展,公司由初期以丝材加工为主,逐步扩展为覆盖熔炼、轧制、拉丝、退火、成型与检测的完整制造体系,形成铁铬铝与镍铬两大系列并行、丝带箔与成型件协同供应的产品格局,规格覆盖丝材 φ0.03~10mm、带材厚度 0.05~3.5mm,并可承接非标定制;常用牌号规格齐备,可按客户图纸、样品或使用工况开发与供货。
公司现有中频熔炼炉 8 台、精密轧机 6 台、拉丝设备 28 台(套)、退火及热处理炉 6 台,主要生产设备合计 48 余台(套)。依托完整的生产工序,公司形成从合金熔炼、精密轧制、拉丝成型到成品检验的全流程自主生产能力,年供货能力约 7500 吨。常规规格常备现货,支持现货与定尺;下单前核对库存与交期。公司检测手段覆盖光谱成分分析、电阻率测定、尺寸公差与力学性能检验,为批次一致性与出厂判定提供数据支撑。
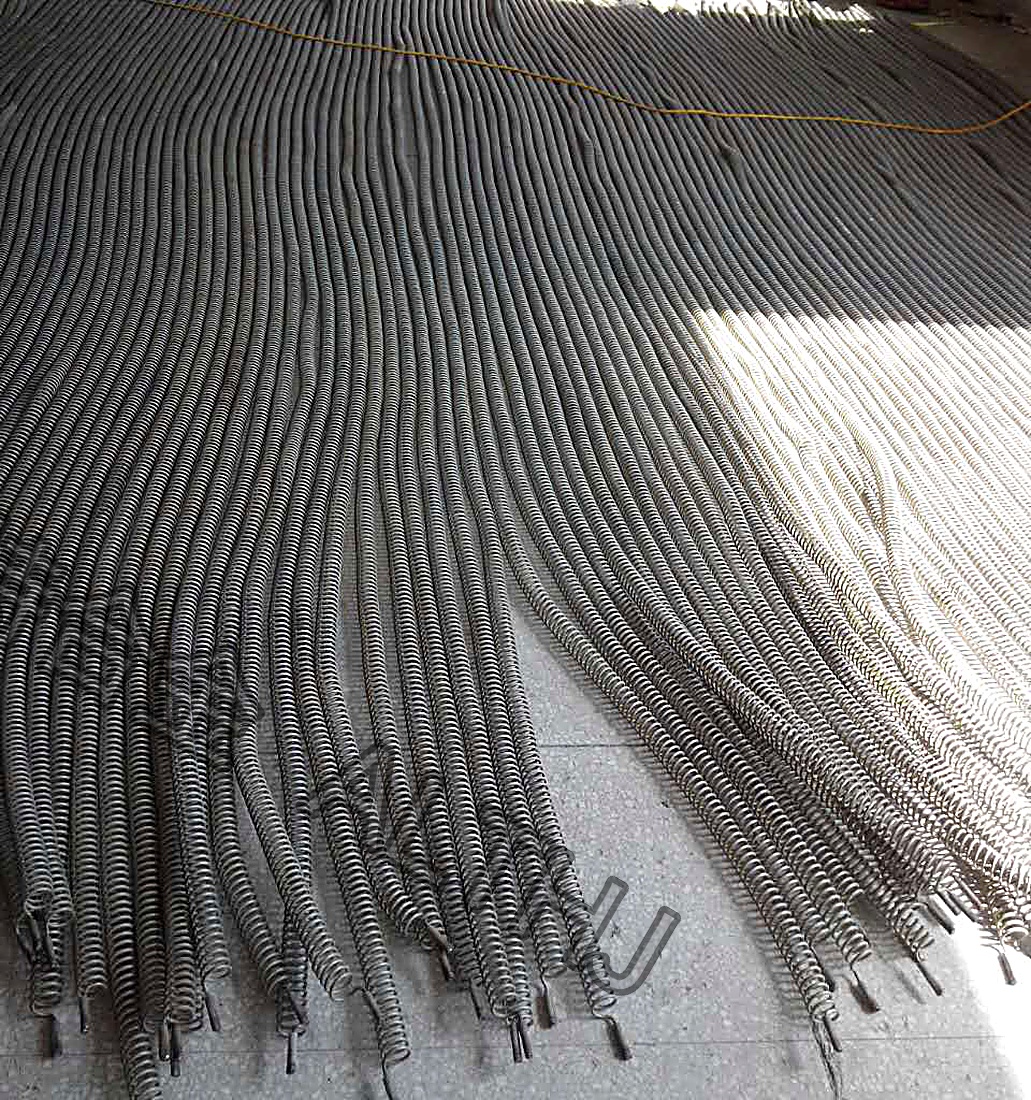
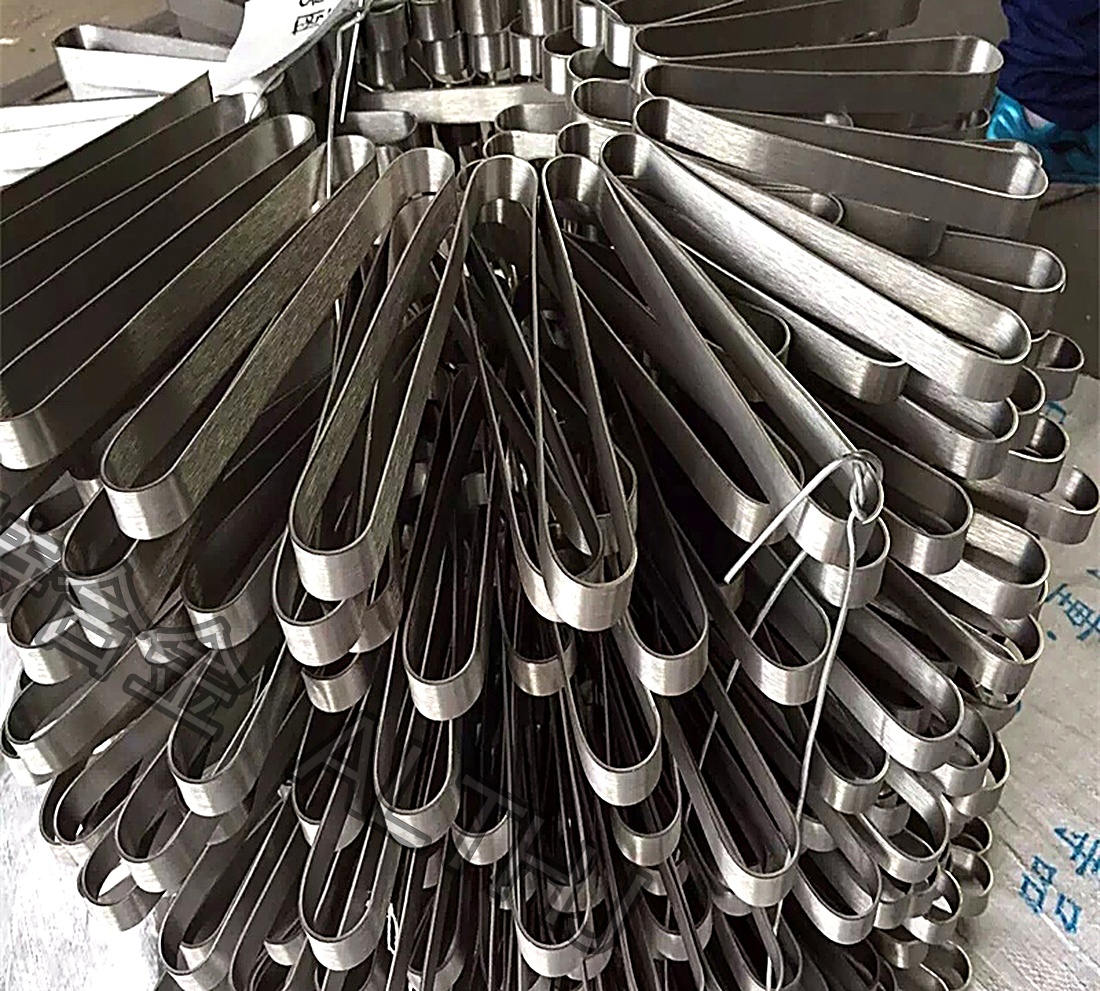
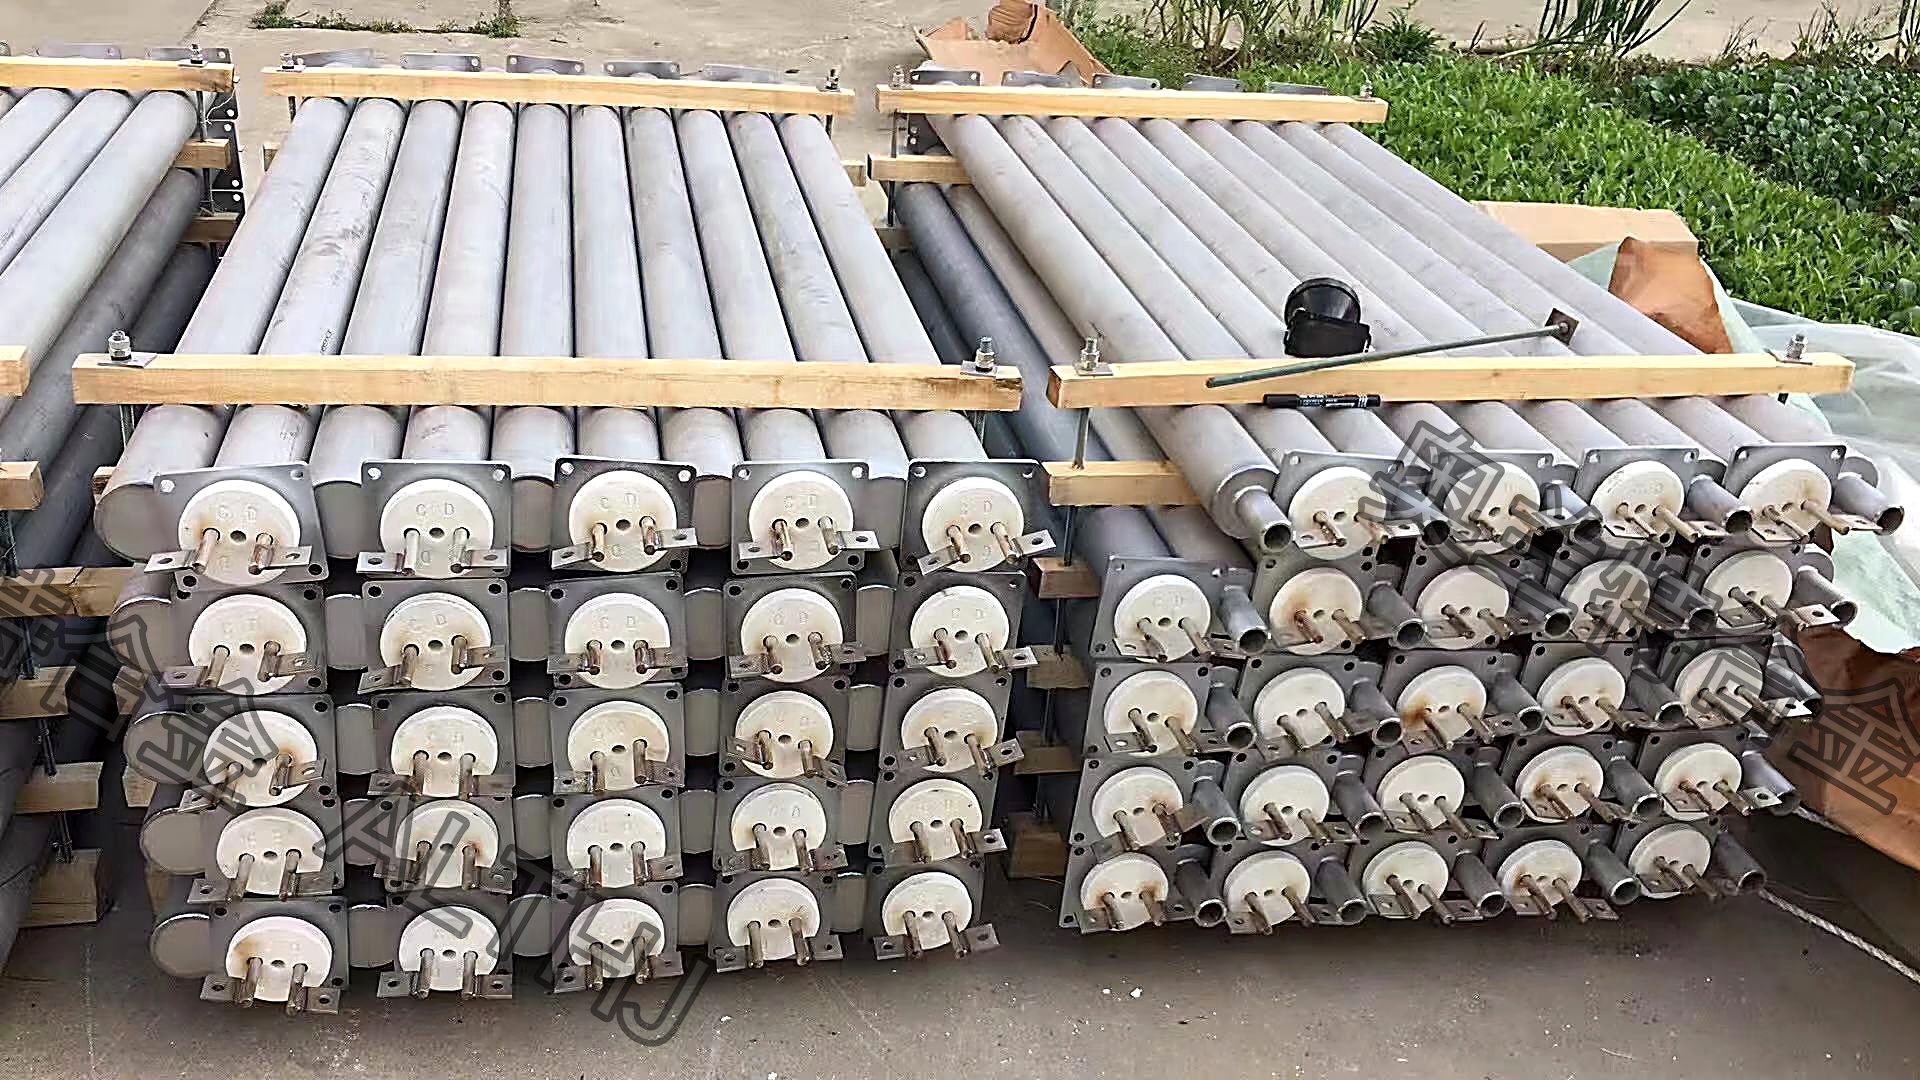
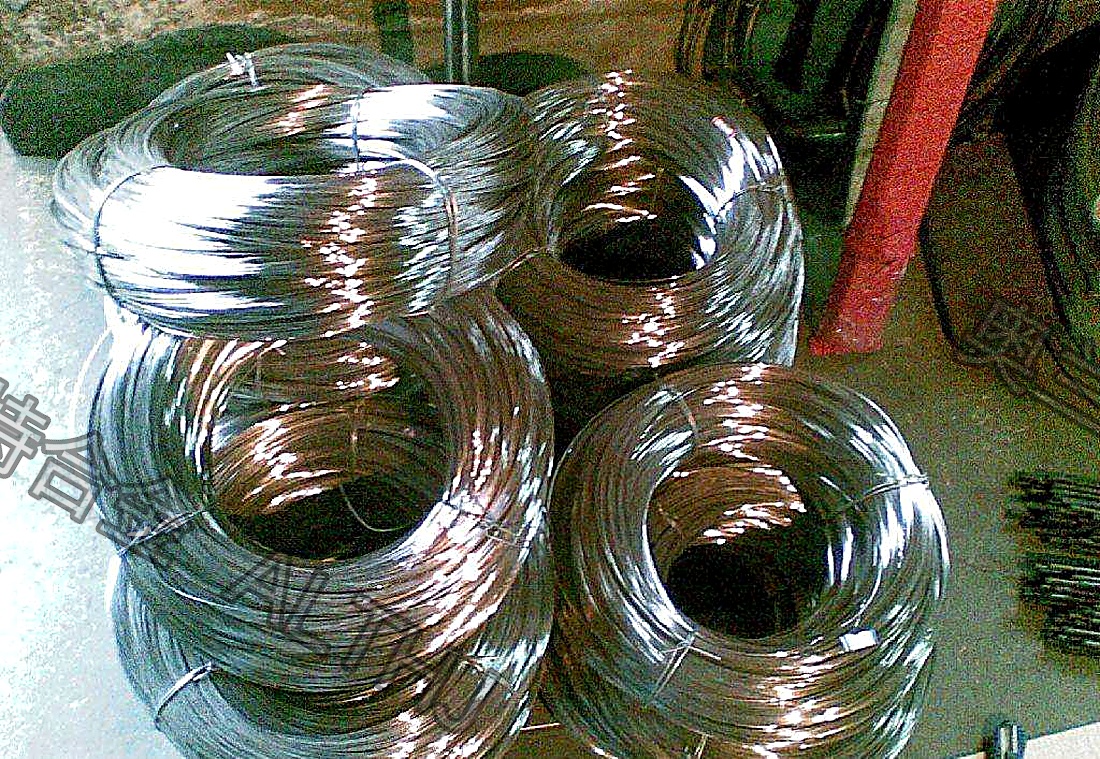
公司主要产品覆盖铁铬铝系(0Cr25Al5、0Cr21Al6Nb、1Cr13Al4 等)与镍铬系(Cr20Ni80、Cr15Ni60、Cr30Ni70 等)电热合金丝、带、箔,成型电阻带与电热辐射管,铜镍(康铜 6J40)、锰铜等精密电阻合金,热电偶材料,耐热钢炉罐、料盘、风叶等炉内件及高温合金材料。公司坚持技术导向,逐炉进行光谱成分核对,按牌号控制电阻率与尺寸公差,兼顾高温抗氧化性能与后续成型加工性能。
公司秉承"以质量求生存、以一致性赢信任"的质量方针,建立原材料入检、过程巡检、成品终检三级检验体系,实行炉号追溯管理,对成分、电阻率、尺寸公差与力学性能实施全过程检验,确保批次质量稳定、可追溯、可复现。
公司产品广泛应用于工业电炉、热处理设备、玻璃钢化炉、铝加工与熔炼、化工装备、新能源与家电发热元件等行业,长期为电炉制造、热处理加工、铝加工、玻璃与化工装备等领域的工业客户配套供货,并远销欧洲、美国、加拿大、韩国、日本、印度、巴西、俄罗斯、东南亚等国家和地区。
公司坚持以客户工况为出发点,提供选型核算、替代评估、按图定制与交付后的技术支持,从牌号确认、规格核算到批量供货与售后响应形成完整的服务闭环;对连续生产企业,可按产线节奏安排分批交付与备件储备。公司致力于成为电热合金材料领域专业、可靠的长期供应商,竭诚欢迎国内外客户垂询合作。
注册地址:江苏省泰兴市滨江镇蒋港村桥西组 | 统一社会信用代码:91321283564268010A
泰州市奥兰特合金材料有限公司拥有从熔炼、锻打、轧钢、拉拔、热处理到成材融贯全过程的生产流程,以及完整的检测设施。产品投放市场以来,已被各大电路制造厂、热处理、化工、钢厂、铝厂、玻璃等行业客户广泛采用。
我们竭诚欢迎国内外新老客户光临指导、来厂考察,共同创建美好未来。
奥兰特的新标识将 A · L · T 融为一形:合金为骨、技术为梁、根基笃实、一心发热——正如我们“制造 + 技术 + 服务”一体化的发展战略。
把检测嵌入每一道工序,用稳定的批次一致性赢得长期信任。
自有产线覆盖熔炼到成材,掌握品质与交期的主动权。
提供参数与选型支持,协助客户选对材料、减少试错。
以专业与稳定,服务国内外电热、热处理与精密制造行业。
合金配料与熔炼,奠定成分基础
开坯锻打,改善组织与致密性
热轧成型,控制尺寸与表面
拉丝拉带,实现精密规格
性能热处理,稳定合金特性
检测成材,包装出厂
对合金材料而言,性能源于过程。我们把检测嵌入每一道工序,而不是留到最后。
泰州市奥兰特合金材料有限公司成立于 2010 年,厂址位于江苏省泰兴市滨江镇蒋港村桥西组,是一家从熔炼到成材全流程自主完成的生产型厂家。配料、熔炼、锻打、轧钢、拉拔、热处理到成材包装都在自有产线内衔接,成分、尺寸与交付节奏因此可以整体把控,而不需要把关键工序交给外部拼接。
公司主营八大类产品:电炉丝、电阻带、电热辐射管、电热合金、精密电阻合金、热电偶材料、耐热钢炉内件等,覆盖工业电炉发热元件、炉用耐热与结构件、测温回路材料以及精密电阻与采样材料。对客户来说,这些品类由同一条熔炼与成材产线供出,意味着同一台炉子上的发热元件、炉内件与测温材料可以共用统一的规格口径与批次记录,后续补料与更换时的比对方便得多。
合金材料的规格表述直接决定用料、交期与验收方式。我们建议在询价阶段就把下表几项一次说清;暂时没有把握的项目,可以先标注“待确认”,由双方核对后再定。
| 品类 | 常见表述方式 | 补充说明 |
|---|---|---|
| 丝材 | 牌号 + 丝径 φ + 长度或盘重 + 形态 | 螺旋件另给内径、外径、节距、圈数与引出长度 |
| 带材 | 牌号 + 厚度×宽度 + 长度或卷重 + 成型方式 | 波纹带、折边带、立绕带另给成型尺寸 |
| 电热辐射管 | 管径 + 长度 + 功率 + 引出与密封形式 | 需同时说明炉内气氛与安装方式 |
| 热电偶材料 | 分度号 + 线径或型号 + 长度 | 补偿导线要注明与偶丝的配对关系 |
| 耐热钢炉内件 | 材质 + 图号 + 关键尺寸 + 数量 | 按图定尺,注明装载重量与支撑跨距 |
尺寸公差、每米电阻与表面负荷等具体数值属于典型值 / 经验估算,需按实际工况与供应商复核。有明确验收标准的,请在询价时提供图纸或检验要求,我们按约定口径执行,并在随货资料中体现。
要区分长期工作温度与可能出现的峰值温度,也要确认是连续运行还是频繁启停。两个温度都应落在候选牌号的使用范围内:只按峰值温度挑材料,长期运行的余量往往不足。
空气与常规氧化气氛、保护气氛、渗碳气氛、含硫气氛与真空,对材料的要求差别很大。含硫、含碳工况会明显影响寿命,需要重新评估材料体系,或者把表面负荷下调。
由使用电压与目标功率得到元件电阻(R=U²/P),结合牌号电阻率与截面算出所需长度,再校核表面负荷 W/cm²。中低温段可以取中高值,高温段、封闭空间与连续运行应取低值。
螺旋、波纹、直丝或成型件,支撑间距、节距、引出方向与热膨胀余量都要落到图纸上。跨距大、有振动或需要反复拆装的场合,选材与结构都要相应调整。
四步走完,牌号、截面、长度与安装尺寸基本就固定了。上述参数均为典型值 / 经验估算,需按实际工况与供应商复核;工况不确定的,可以把炉型、温度、气氛、电压与旧件尺寸一并发来,我们按步骤核算。
丝材按盘装或轴装,带材按定尺捆扎或木箱包装,成型件与炉内件加支撑固定,避免运输途中变形;海运与长期仓储建议加防潮包装与干燥剂。
作为生产型厂家,我们对交付的理解不只是把货发出去,而是让客户在选型、试装、批量与后续更换的每个环节都有依据可循。
提供图纸、旧件或实测尺寸即可定制,丝径、带宽与厚度、长度、圈数、成型与引出按图执行。
进口牌号或停用牌号可给出近似对标与替换评估,并说明需要重算的截面、长度与表面负荷。
从原料到成品按批次记录,必要时留样,便于后续复核与更换时的一致性比对。
确认牌号与规格后可安排样品寄送,先试装验证再批量下单,减少整批返工的风险。
欢迎到厂考察,也可以通过视频查看产线与检验环节;工作日的询价与选型咨询,我们会在 1 个工作日内答复。
是生产型厂家。熔炼、锻打、轧钢、拉拔、热处理到成材在自有产线内完成,成分与尺寸在过程中受控,批次可追溯。
可以做近似对标与替换评估,但换牌号不能只换名字:电阻率不同会导致同功率所需的长度与截面变化,我们会把需要重算的项目一并说明。
可以按旧件实测尺寸定尺,也可以拍图并标注关键尺寸发给我们核对。成型件建议同时提供安装部位的尺寸,避免装配干涉。
可以。确认牌号、规格与数量后安排样品寄送;试装验证装配匹配度与使用效果之后,再批量下单。
从原料到成品按批次记录,必要时留样。补料或更换时可以按批号比对成分、尺寸等记录,减少批次差异带来的调试成本。
可以。标识内容、唛头格式、包装方式与随货资料都可以按订单约定执行;有出口单证信息填写需求的,请在下单时把要求一并说明。