河南的电热元件需求与本地传统工业高度相关:新密、巩义的耐火材料与建材窑炉,郑州、洛阳一带的铝加工与有色金属,加上分布较广的机械制造、热处理、磨料磨具和陶瓷行业,构成了比较集中的用量。这里的窑炉与干燥设备数量多、单台功率往往偏大,客户对元件的承载能力和长期连续运行的稳定性比较看重,同时对成本也更敏感,习惯在满足使用周期的前提下比较不同牌号的性价比与供货节奏;不少客户是先有小试或技改需求,再逐步转为常规备件采购。
河南的工况特点通常是炉膛粉尘与挥发物较多:耐火材料与磨料行业的干燥窑、烧结窑,烟气中常带有碱性或含硫成分,元件表面容易积灰结渣或受到侵蚀;铝加工行业的熔炼与保温炉则以高温连续运行为主,对元件的高温强度和抗塌陷能力要求较高。我们一般先按炉膛气氛和最高使用温度确认合金体系,再结合支撑方式和安装空间核算表面负荷,必要时建议改用截面更大的电阻带或调整布置节距,以减少局部过热与蠕变下垂;对含硫或碱性气氛比较明显的炉子,牌号选择通常比单纯加厚截面更关键。
本地常见行业包括耐火材料与建材窑炉、铝加工与有色金属、机械制造与热处理、磨料磨具与陶瓷,常见炉型与设备有隧道式干燥窑、铝合金熔炼与保温炉、台车式热处理炉、磨料与陶瓷烧结炉。这些设备对发热元件的共同要求是:批次一致、换件方便、供货节奏稳定。
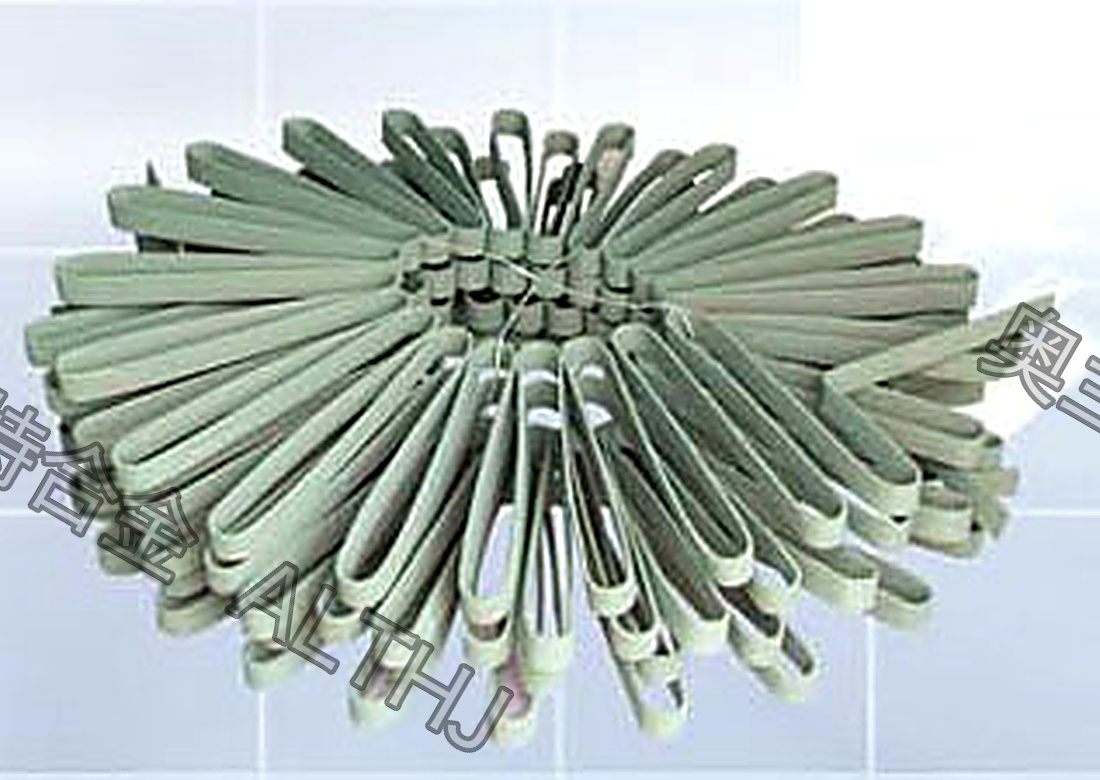
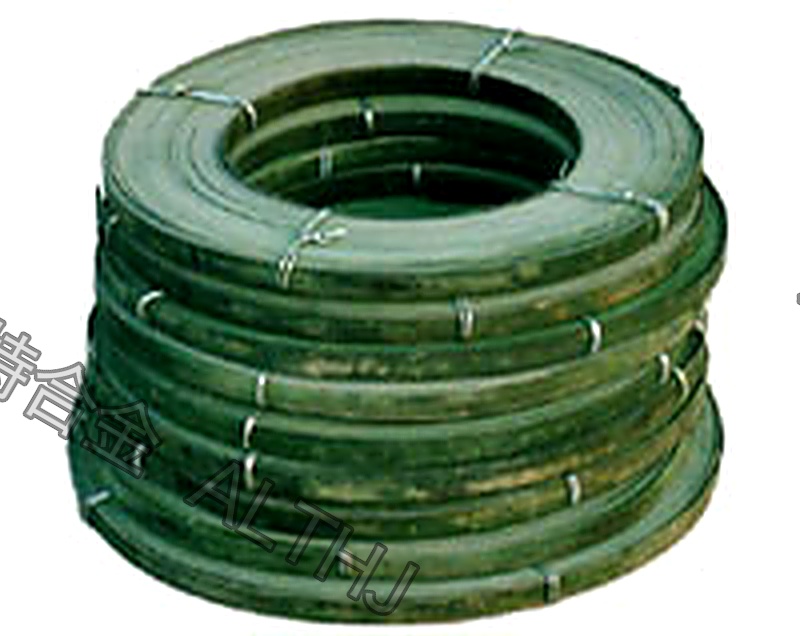
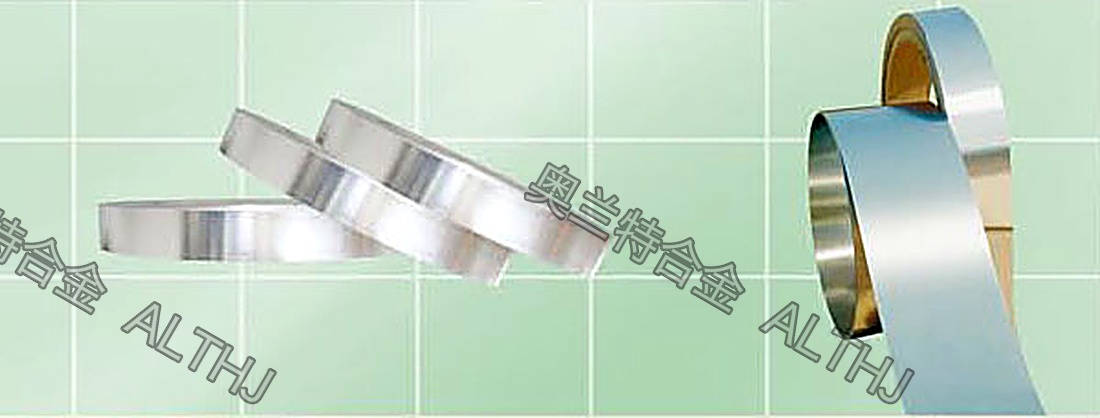
电阻带比丝材有更大的散热面积,适合大功率、连续运行或需要较大发热面的炉型,也是蓄热炉、台车炉与大型热处理炉的常用形态,成型后可立绕或波折布置。
| 供货形态 | 直带、波纹带、折边带、立绕带等成型件 |
|---|---|
| 厚度范围 | 0.05~3.5mm(常用 1~3mm) |
| 宽度范围 | 常见 5~60mm,可按功率与布置定尺 |
| 电阻率 ρ20 | 铁铬铝系约 1.42~1.53 μΩ·m |
| 表面负荷参考 | 带材散热条件好,可略高于同温区丝材(示意,需按工况复核) |
结合河南的产业与炉型结构,电阻带在河南的应用主要集中在隧道式干燥窑、铝合金熔炼与保温炉、台车式热处理炉、磨料与陶瓷烧结炉等场景。选型时先确认使用温度与气氛,再按功率与电压核算电阻,最后校核表面负荷与安装间距。
河南的电阻带需求主要集中在隧道式干燥窑与铝合金熔炼与保温炉这类设备上,耐火材料与建材窑炉与铝加工与有色金属是本地采购量较大的两个方向。这类用户通常同时开着多条产线,对元件的批次一致性与补货速度要求明确,同一牌号往往需要长期稳定供货,而不是一次性的低价采购。
河南的耐火材料与建材窑炉、铝加工与有色金属企业较多,隧道式干燥窑与铝合金熔炼与保温炉对电阻带的用量比较集中。电阻带比丝材有更大的散热面积,适合大功率、连续运行或需要较大发热面的炉型,也是蓄热炉、台车炉与大型热处理炉的常用形态,成型后可立绕或波折布置 我们在泰兴基地从熔炼、轧制到拉丝成型自主生产,可按图纸与批次要求组织生产;发货前按批次核对0.05~3.5mm(常用 1~3mm)(直带、波纹带、折边带、立绕带等成型件),并提供必要的过程记录,配合客户装机复测与后续补件。
从合金熔炼、精密轧制、拉丝成型到成品检验全流程自主生产,按炉膛气氛与温度选型核算、常规规格按批供货、大截面带材与成型件定制。常备常规规格,支持定尺与按图定制;批量供货随批提供成分与尺寸检验资料,支持炉号追溯。
在河南,这几步通常结合隧道式干燥窑、铝合金熔炼与保温炉、台车式热处理炉、磨料与陶瓷烧结炉的实际工况确认;带材还要考虑支撑与膨胀空间,建议把确认结果记录下来,便于下次换件直接对照。
电阻带一般立放或波折布置,支撑间距比丝材更关键,间距过大会在高温下下垂变形;波纹或折边处避免过度折伤,折伤会改变局部电阻形成过热起点;更换时建议整组同批更换,新旧混用会造成负荷不均。
结合河南的常见设备(隧道式干燥窑、铝合金熔炼与保温炉),安装前建议先核对炉膛可用空间、支撑方式与引出走线;换件时同步检查支架、瓷件与接线端子,避免新元件装在老化的支撑件上。
河南客户通常更关注性价比和交货节奏:一方面要控制单台设备的维护成本,另一方面又希望换件停机的时间尽量短,所以既会比较牌号与截面,也会确认排产周期。当地常见工况是粉尘大、气氛偏碱或含硫、连续运行时间长,元件表面容易结渣积灰,也较常出现局部过热和高温蠕变。比较可行的做法是先确认炉膛真实温度和气氛,再定牌号与表面负荷,不宜只按原有尺寸照搬;安装时保证支撑间距与自由伸缩空间,并按周期清理表面积灰,通常有助于延长使用周期,也让换件节奏更容易预测。
常见牌号包括 铁铬铝系为主(0Cr25Al5、0Cr21Al6Nb、0Cr27Al7Mo2);高温段优先高牌号。具体选择要结合使用温度、炉内气氛与受力方式;中低温段可用 1Cr13Al4 或 Cr15Ni60 类经济牌号,高温或气氛复杂时选 0Cr25Al5 以上牌号。
常规规格可安排现货或按批供货,非标成型件按图纸排产。河南客户通常更关注性价比和交货节奏:一方面要控制单台设备的维护成本,另一方面又希望换件停机的时间尽量短,所以既会比较牌号。
常规规格可常备现货或按批安排;按炉膛气氛与温度选型核算 非标尺寸、特殊牌号与成型件按图纸排产。
带材支撑间距过大,高温下容易下垂变形;波纹成型后局部折伤处电阻变化,会成为过热起点 等。建议按工况先核算表面负荷,安装时留足膨胀与散热空间。
电话 180 6103 5177 · 邮箱 althjcl@126.com · 官网 https://www.althj.com