山东的锻造、热处理、铝加工与化工装备基础厚实,炉子普遍偏大,台车炉、连续加热炉和保温炉常年连续运行,装炉量大、热惯性大,对元件的长期高温承载能力要求更高。客户更关心一根元件能用多久、一批料能不能稳定加热,而不是单次采购的单价差多少。
连续运行工况下,元件长时间处在高温,氧化膜不断生成与剥落,有效截面逐渐减小,表面负荷随之上升,最终多在薄弱处烧断。锻造和渗碳场合的含碳气氛、化工场合的含硫气氛,都会加快元件腐蚀;炉罐、料盘等耐热钢件同时承受高温与工件重量,容易出现蠕变变形。
本地常见行业包括锻造与热处理、铝加工与型材、化工设备制造、重型机械配套,常见炉型与设备有台车炉、连续式锻造加热炉、井式渗碳炉、熔铝保温炉。这些设备对发热元件的共同要求是:批次一致、换件方便、供货节奏稳定。
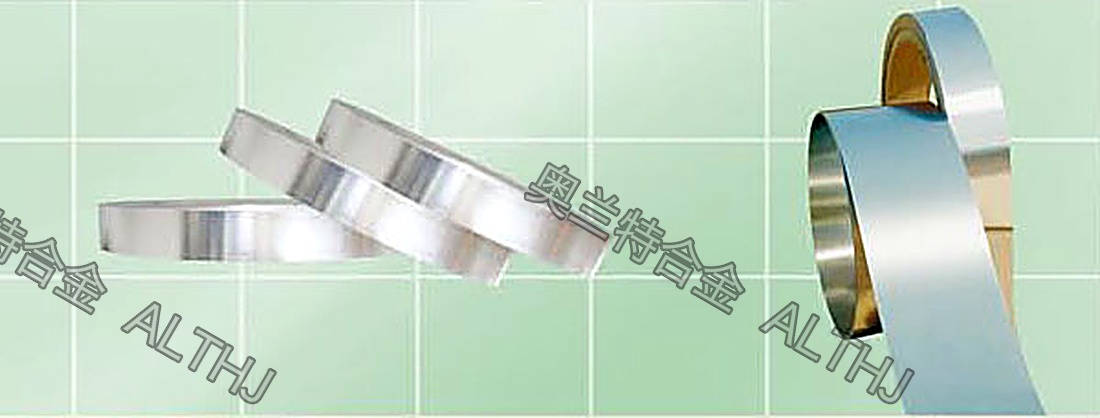
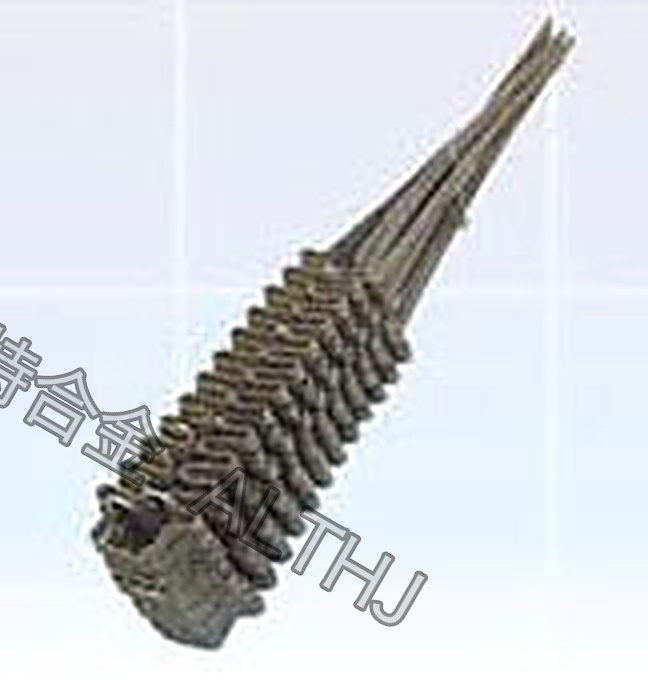
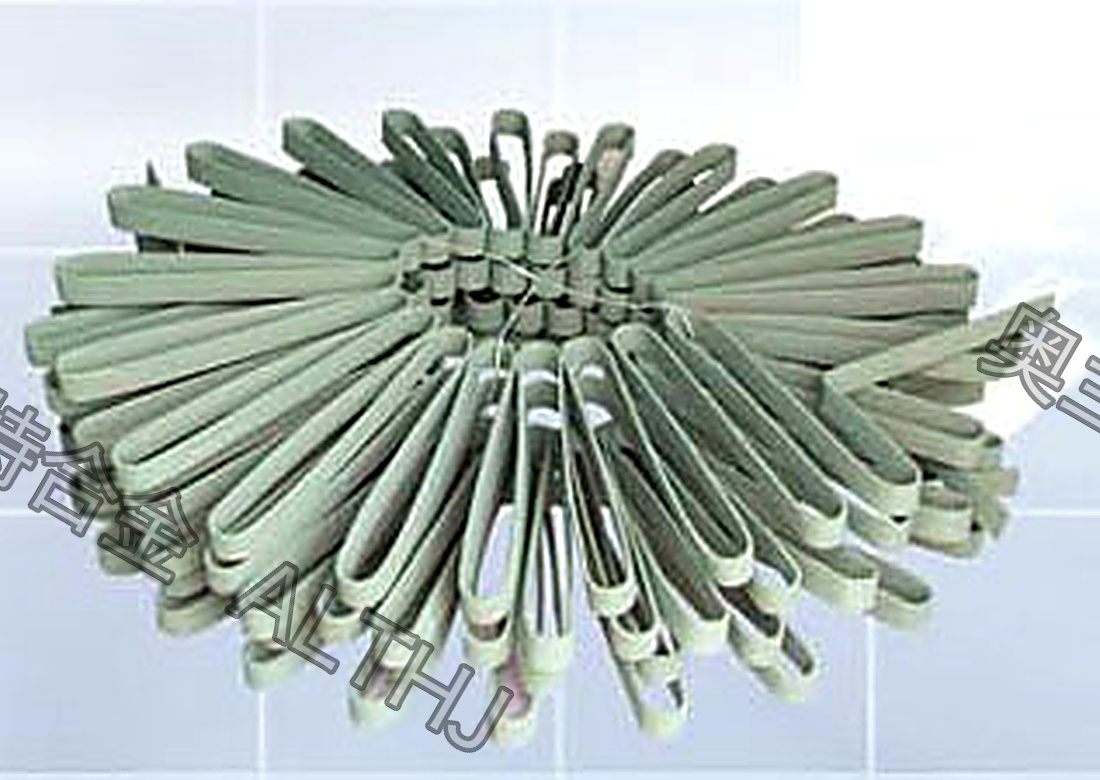
电阻带比丝材有更大的散热面积,适合大功率、连续运行或需要较大发热面的炉型,也是蓄热炉、台车炉与大型热处理炉的常用形态,成型后可立绕或波折布置。
| 供货形态 | 直带、波纹带、折边带、立绕带等成型件 |
|---|---|
| 厚度范围 | 0.05~3.5mm(常用 1~3mm) |
| 宽度范围 | 常见 5~60mm,可按功率与布置定尺 |
| 电阻率 ρ20 | 铁铬铝系约 1.42~1.53 μΩ·m |
| 表面负荷参考 | 带材散热条件好,可略高于同温区丝材(示意,需按工况复核) |
结合山东的产业与炉型结构,电阻带在山东的应用主要集中在台车炉、连续式锻造加热炉、井式渗碳炉、熔铝保温炉等场景。选型时先确认使用温度与气氛,再按功率与电压核算电阻,最后校核表面负荷与安装间距。
从本地产业结构看,山东以锻造与热处理、铝加工与型材为主,配套的台车炉、连续式锻造加热炉数量多、检修节奏紧。电阻带作为易损件,客户更关心的是"规格是否齐全、坏了能不能马上补",因此常规规格的备货与快速响应,往往比单价更能决定合作。
山东的台车炉、连续式锻造加热炉和熔铝保温炉功率大、连续运行时间长,电阻带散热面积大,正适合这种大功率长期带载,但表面负荷一定要按实际炉况核算并留余量,别为省料把截面压小。波纹或立绕成型后,支撑间距与自由伸缩空间要沿炉长排布,间距过大受热下垂、过密限制伸缩,大炉膛里这点尤其要算准。化工装备与重型机械配套中常含硫、含碳气氛,应缩短巡检间隔,按组更换更可靠。
从合金熔炼、精密轧制、拉丝成型到成品检验全流程自主生产,大规格电阻带与电热丝供应、耐热钢炉罐料盘定制、连续运行工况选型核算。常备常规规格,支持定尺与按图定制;批量供货随批提供成分与尺寸检验资料,支持炉号追溯。
在山东,这几步通常结合台车炉、连续式锻造加热炉、井式渗碳炉、熔铝保温炉的实际工况确认;带材还要考虑支撑与膨胀空间,建议把确认结果记录下来,便于下次换件直接对照。
电阻带一般立放或波折布置,支撑间距比丝材更关键,间距过大会在高温下下垂变形;波纹或折边处避免过度折伤,折伤会改变局部电阻形成过热起点;更换时建议整组同批更换,新旧混用会造成负荷不均。
结合山东的常见设备(台车炉、连续式锻造加热炉),安装前建议先核对炉膛可用空间、支撑方式与引出走线;换件时同步检查支架、瓷件与接线端子,避免新元件装在老化的支撑件上。
山东客户单次采购量通常较大,建议按炉况核算表面负荷并预留余量,不要为省料把截面压得过小。连续炉用元件建议建立更换记录,按累计运行时间成组替换;耐热钢炉罐料盘需说明承载重量与支撑方式,必要时加大壁厚或调整结构。
常见牌号包括 铁铬铝系为主(0Cr25Al5、0Cr21Al6Nb、0Cr27Al7Mo2);高温段优先高牌号。具体选择要结合使用温度、炉内气氛与受力方式;中低温段可用 1Cr13Al4 或 Cr15Ni60 类经济牌号,高温或气氛复杂时选 0Cr25Al5 以上牌号。
常规规格可安排现货或按批供货,非标成型件按图纸排产。山东客户单次采购量通常较大,建议按炉况核算表面负荷并预留余量,不要为省料把截面压得过小。连续炉用元件建议建立更换记录,按。
常规规格可常备现货或按批安排;大规格电阻带与电热丝供应 非标尺寸、特殊牌号与成型件按图纸排产。
带材支撑间距过大,高温下容易下垂变形;波纹成型后局部折伤处电阻变化,会成为过热起点 等。建议按工况先核算表面负荷,安装时留足膨胀与散热空间。
电话 180 6103 5177 · 邮箱 althjcl@126.com · 官网 https://www.althj.com